
久美特替代电镀锌的真相-2027上海国际紧固件展
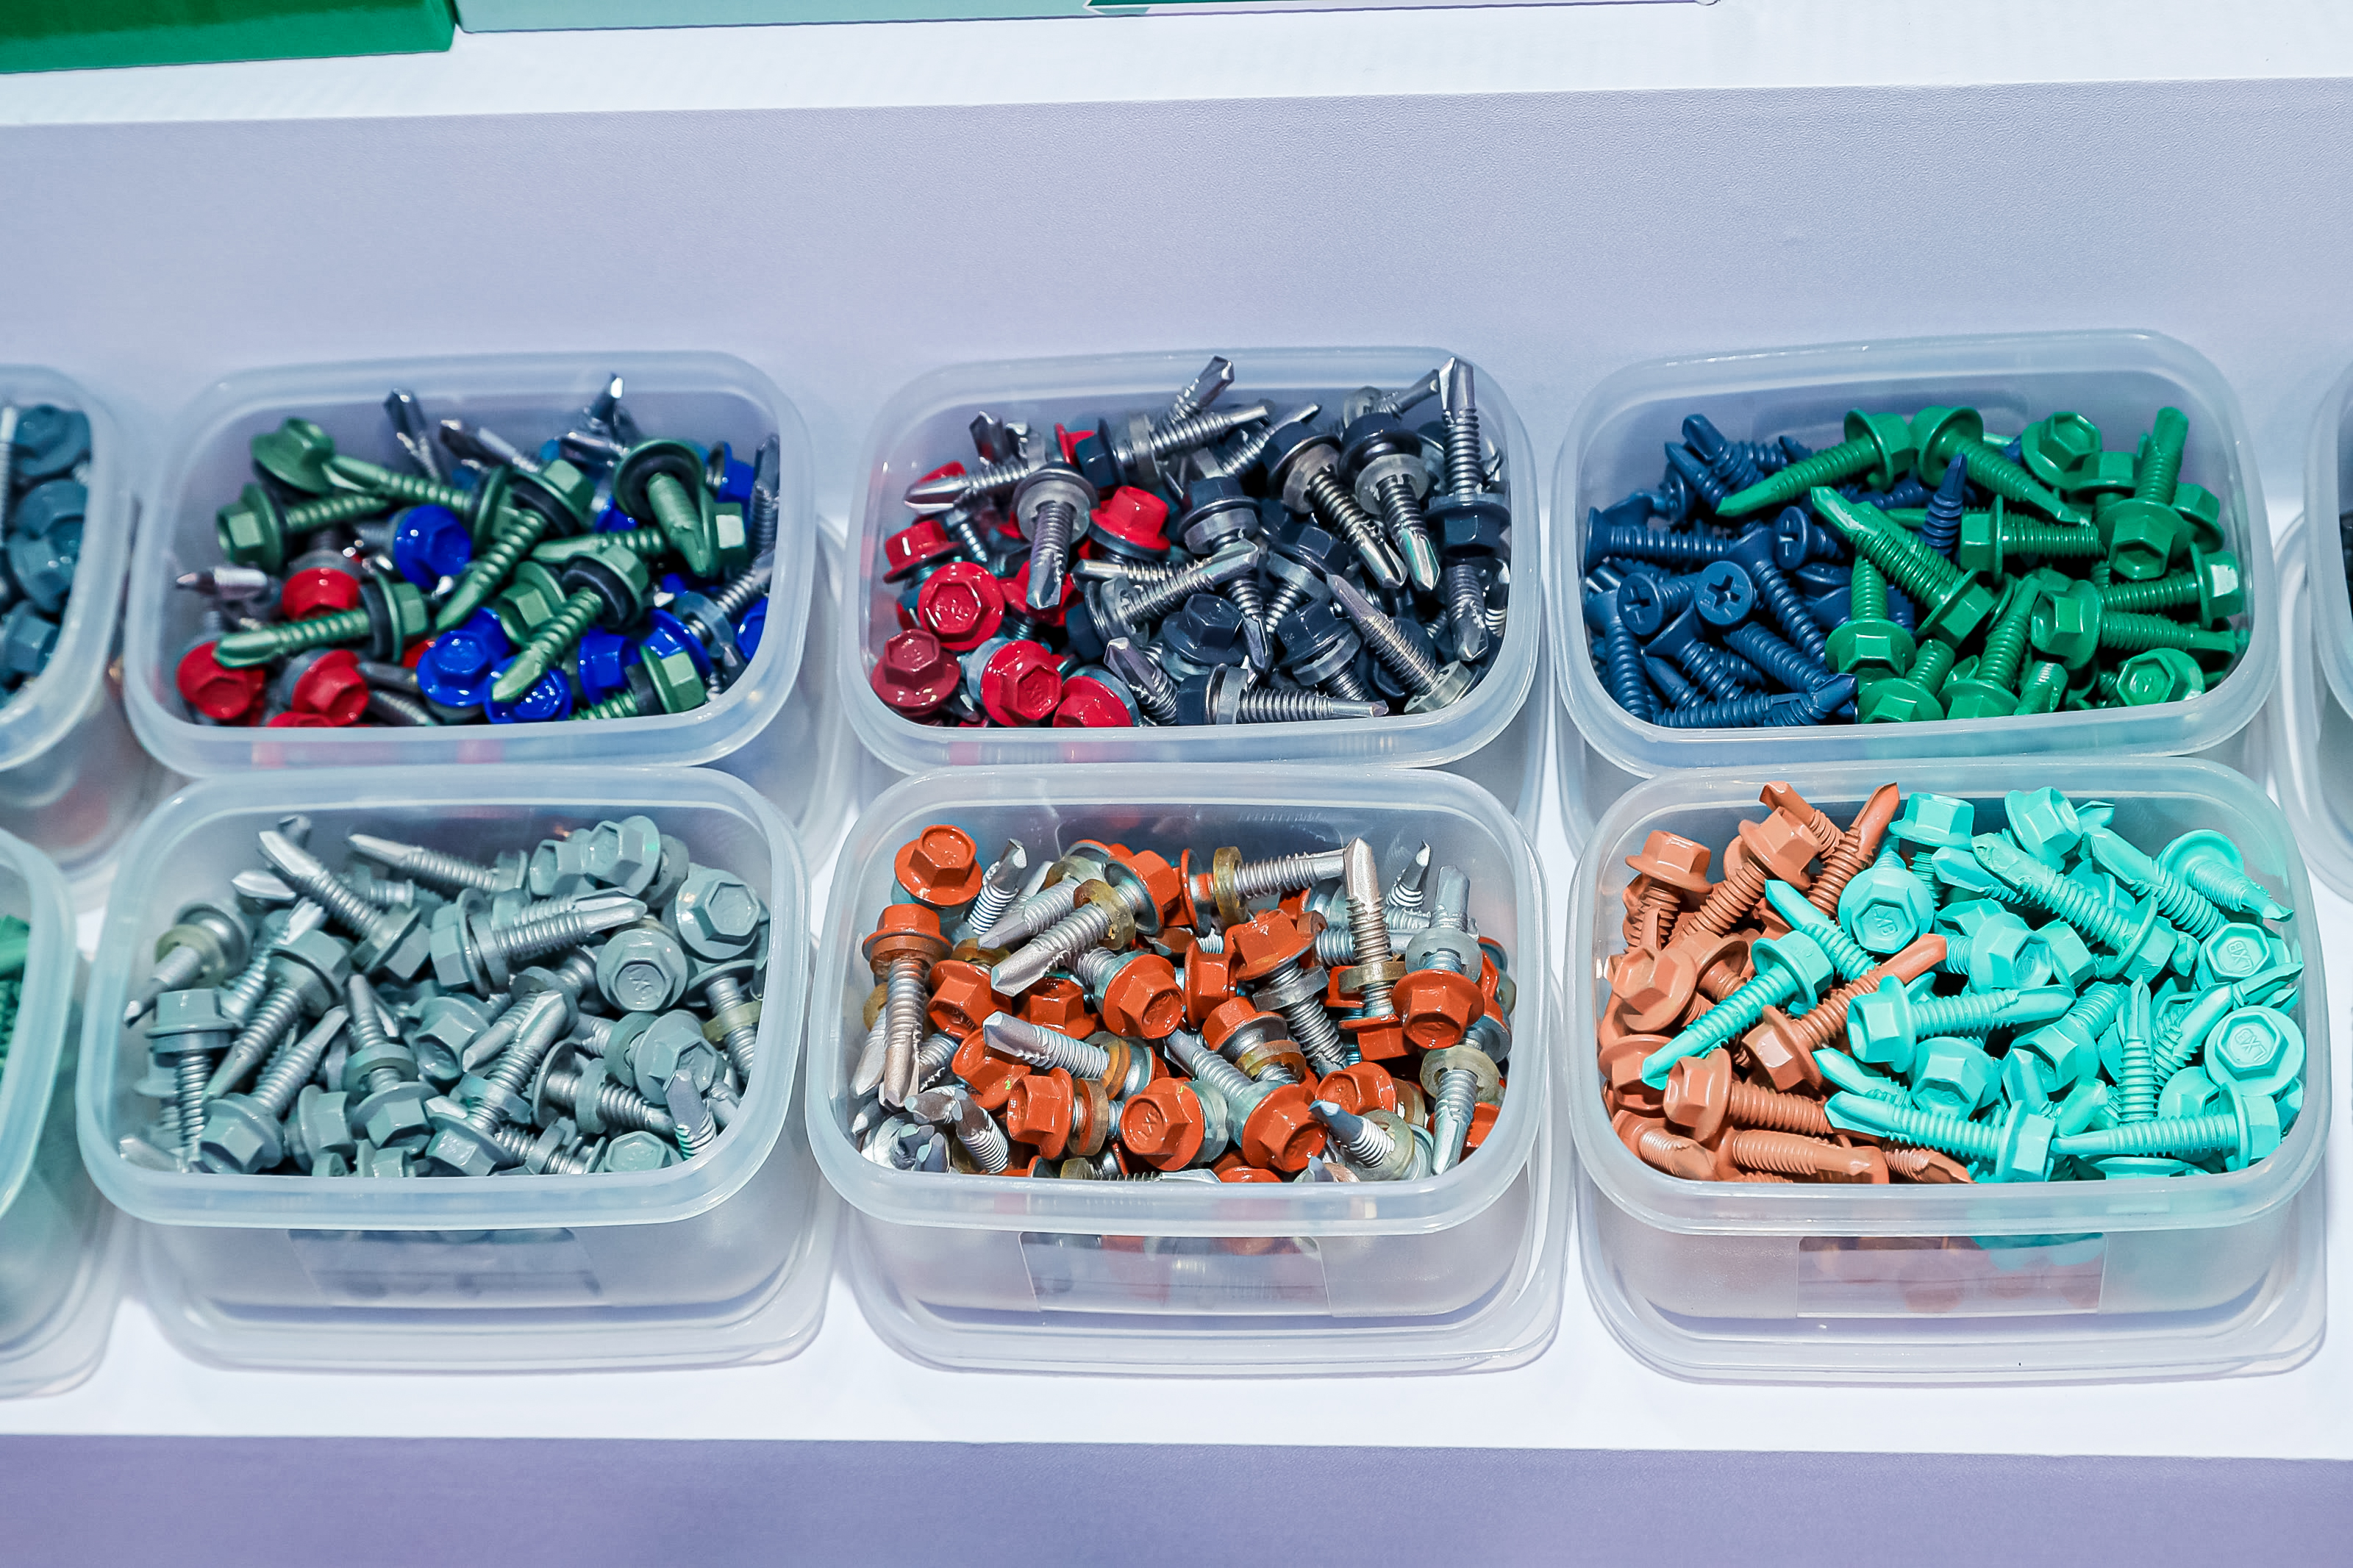
久美特(Geomet)本质是锌铝鳞片加无机粘结剂的水性涂层体系,主流牌号如 Geomet 500/720 的典型膜厚在 8—15 μm 区间,远低于热浸镀锌的 45—85 μm。它的耐蚀逻辑不是靠厚度堆砌屏障,而是让鳞片在涂层内层层平行排列,把腐蚀介质必须穿过的路径拉长成“迷宫”。行业公开的盐雾数据通常给出:Geomet 500 在 720 h 中性盐雾后白锈面积可控,Geomet 720 可做到 1000 h 以上,而同等膜厚的传统电镀锌在 96—200 h 就出现明显白锈。这个差距不是工艺优劣,而是机理不同——牺牲阳极的锌仍在,但被片状结构约束了消耗速率。
需要提醒的是,盐雾小时数不等于服役寿命。2025 年国内多家主机厂在底盘件验证中已把循环腐蚀试验(CCT,含盐雾、干燥、湿热、低温四阶段)作为主判据,因为纯盐雾会高估涂层在干湿交替环境下的表现。采购在比对供应商报告时,如果只看到“盐雾 1000 h”而没有 CCT 循环次数和判定标准,这份数据基本无法横向比较。
为什么汽车底盘件先接受它,而高强度紧固件仍在观望
久美特的第一个规模化落点是汽车底盘、制动管路和车身连接件,原因很直接:这些部位长期处于溅水与融雪盐环境,且对氢脆极度敏感。久美特为水性体系、烘烤固化温度通常在 180—200 ℃,工艺过程中不产生电镀那样的析氢环节,对 10.9 级以上螺栓的氢脆风险显著低于电镀锌。这一点在 2025 年修订的相关紧固件氢脆评估实践中被反复引用。
但高强度紧固件并未全面切换,卡点在于摩擦系数稳定性。久美特涂层自带润滑特性,部分牌号可做到 μ=0.12—0.16 的稳定区间,但不同批次、不同膜厚、不同固化程度都会让摩擦系数漂移。装配端一旦轴力控制依赖扭矩法,摩擦系数波动 0.02 就足以让预紧力偏差超过 10%。所以现实做法是:底盘非关键连接件先上,发动机和悬架关键螺栓仍以达克罗或锌镍合金为主,等摩擦系数数据积累到足够样本再评估。
产线改造的真实成本,往往比涂层单价更决定成败
久美特的材料成本高于电镀锌,但真正让企业犹豫的是产线。它需要水性涂液循环、精确温控固化炉和防沉降搅拌,前处理要求也更高——脱脂不彻底会直接导致附着力失效。一条中等规模紧固件涂覆线的改造投入通常在数百万元量级,且固化炉能耗高于常温电镀。对年产量不足一定规模的企业,单位摊销成本会明显上升。
另一个常被忽略的点是返工。久美特涂层一旦固化不良,脱除比电镀层更麻烦,需要专用剥离工艺,返工成本高。这意味着过程控制必须前移:涂液黏度、膜厚、炉温曲线三项参数要在线监控,而不是靠终检挑废品。技术研发在导入阶段应把这三项作为工艺窗口的核心变量做 DOE,而不是只验证最终盐雾结果。
采购和销售各自该问什么问题
采购端最该问的不是“能不能做久美特”,而是“你的 CCT 数据和摩擦系数分布是什么”。要求供应商提供至少 30 组摩擦系数样本的均值与标准差,以及对应批次的膜厚记录,比看一张盐雾报告有用得多。同时要确认涂层牌号与图纸标注一致,Geomet 500 和 720 的耐蚀等级差异会直接影响报价合理性。
销售端则要避免把久美特包装成“万能升级”。对客户真实的失效场景做区分:如果是融雪盐环境下的底盘件,久美特的性价比成立;如果是室内干燥环境的一般连接件,多付的涂层成本换不来对应收益。把适用边界讲清楚,反而比夸大耐蚀小时数更容易建立长期信任。
想看清这条技术路线的真实进展,2027 年有一个集中的观察窗口
久美特在紧固件上的应用仍处在“局部验证向规模导入过渡”的阶段,膜厚控制、摩擦系数稳定性、产线经济性这些问题的答案,最终要靠设备商、涂液供应商和紧固件企业同台比对才能看清。2027 上海国际紧固件工业博览会(IFS 2027)将于 2027 年 5 月 20—22 日在上海世博展览馆举办,展出面积 60,000 平方米,超 1,300 家展商,预计吸引 40,000+ 专业观众。对关注久美特及同类涂层替代方案的管理者、研发和采购而言,这类展会能一次性看到涂液体系、前处理设备、固化炉和检测方案的实际组合,比单看样本资料更接近产线真实条件。





请先 登录后发表评论 ~